La précision des gestes change-t-elle la cadence d’une usine ?
La cadence d’une ligne de production se mesure en pièces par unité de temps. La précision des gestes des opérateurs, elle, se mesure en taux de rebut, en reprises et en temps de cycle réel. Ces deux grandeurs interagissent, mais pas toujours dans le sens attendu : un geste plus précis peut accélérer la production en supprimant des reprises, ou la ralentir si chaque cycle exige un contrôle supplémentaire.
Temps de cycle, rebut et reprise : trois variables liées à la précision gestuelle
Quand on parle de cadence, on distingue la cadence théorique (définie par le bureau des méthodes) et la cadence réelle (ce que la ligne produit effectivement). L’écart entre les deux provient de trois sources : les micro-arrêts, les ralentissements et les rebuts.
La précision du geste humain agit directement sur les deux dernières. Un opérateur qui positionne une pièce avec régularité réduit les défauts dimensionnels. Moins de défauts signifie moins de reprises en aval, donc moins de temps perdu hors cycle productif.
| Variable | Geste imprécis | Geste maîtrisé |
|---|---|---|
| Taux de rebut | Plus élevé (pièces hors tolérance) | Réduit (tolérances respectées) |
| Temps de cycle unitaire | Court en apparence (pas de contrôle) | Légèrement plus long (autocontrôle intégré) |
| Reprises en fin de ligne | Fréquentes | Rares |
| Cadence nette (pièces conformes/heure) | Dégradée par les retouches | Proche de la cadence théorique |
La cadence brute ne raconte pas toute l’histoire. La cadence nette, celle qui compte les seules pièces conformes, dépend directement de la précision gestuelle. Une ligne qui tourne vite mais produit des rebuts coûte plus cher qu’une ligne légèrement plus lente avec un taux de conformité élevé.
Dans les ateliers où les servomoteurs industriels pilotent le positionnement des outils, la régularité mécanique compense une partie de la variabilité humaine. L’interface entre le geste de l’opérateur et la réponse de la machine devient alors le point critique.
Fatigue et poste de travail : quand la précision se dégrade au fil de la journée
L’INRS identifie les facteurs biomécaniques et organisationnels comme sources de troubles musculosquelettiques (TMS) dans les métiers à gestes répétitifs. Ce point a une conséquence directe sur la cadence : un opérateur fatigué produit des gestes moins réguliers en fin de poste, ce qui augmente les écarts dimensionnels et les micro-arrêts.
Le problème ne se résume pas à la volonté ou à la formation. La position de l’équipement, la hauteur du plan de travail, l’accès visuel à la zone d’intervention modifient la qualité du geste avant même que la fatigue n’intervienne.
Facteurs qui dégradent la précision sur un poste de travail
- L’éloignement de la zone d’action par rapport à l’axe naturel du bras, qui force des postures compensatoires et accélère la fatigue musculaire
- L’absence de repères visuels ou tactiles sur les pièces, obligeant l’opérateur à recalibrer mentalement chaque positionnement
- La cadence imposée trop proche du temps de cycle minimal, ne laissant aucune marge pour l’autocontrôle entre deux pièces
- Le manque de rotation entre postes, qui concentre la sollicitation sur les mêmes groupes musculaires pendant plusieurs heures
Comparer la qualité des pièces produites en début et en fin de poste permet de quantifier cette dérive. Si le taux de rebut augmente significativement après plusieurs heures, le problème n’est pas la compétence de l’opérateur mais l’organisation du poste.
Takt time et précision : le compromis que chaque usine doit arbitrer
Le takt time fixe le rythme auquel une pièce doit sortir de la ligne pour satisfaire la demande client. Quand ce rythme est serré, la tentation est de réduire les temps de contrôle et de simplifier les gestes pour gagner quelques secondes par cycle.
Ce raccourci a un coût différé. Réduire le temps alloué au geste précis augmente les défauts détectés en bout de ligne. Les retouches, les tris et les retours client consomment alors plus de temps que les secondes gagnées à chaque cycle.
Mesurer la précision comme un levier de cadence, pas comme un frein
L’approche la plus fiable consiste à mesurer simultanément trois indicateurs : le temps de cycle réel, le taux de pièces conformes au premier passage et le temps consacré aux reprises. Ces trois données, croisées sur un même poste, montrent si la précision du geste accélère ou ralentit réellement la production.
Sur les lignes équipées de capteurs IoT ou de tablettes opérateur, ces mesures se font en temps réel. L’écart entre cadence théorique et cadence réelle se décompose alors poste par poste, ce qui permet d’identifier exactement où la précision gestuelle fait la différence.
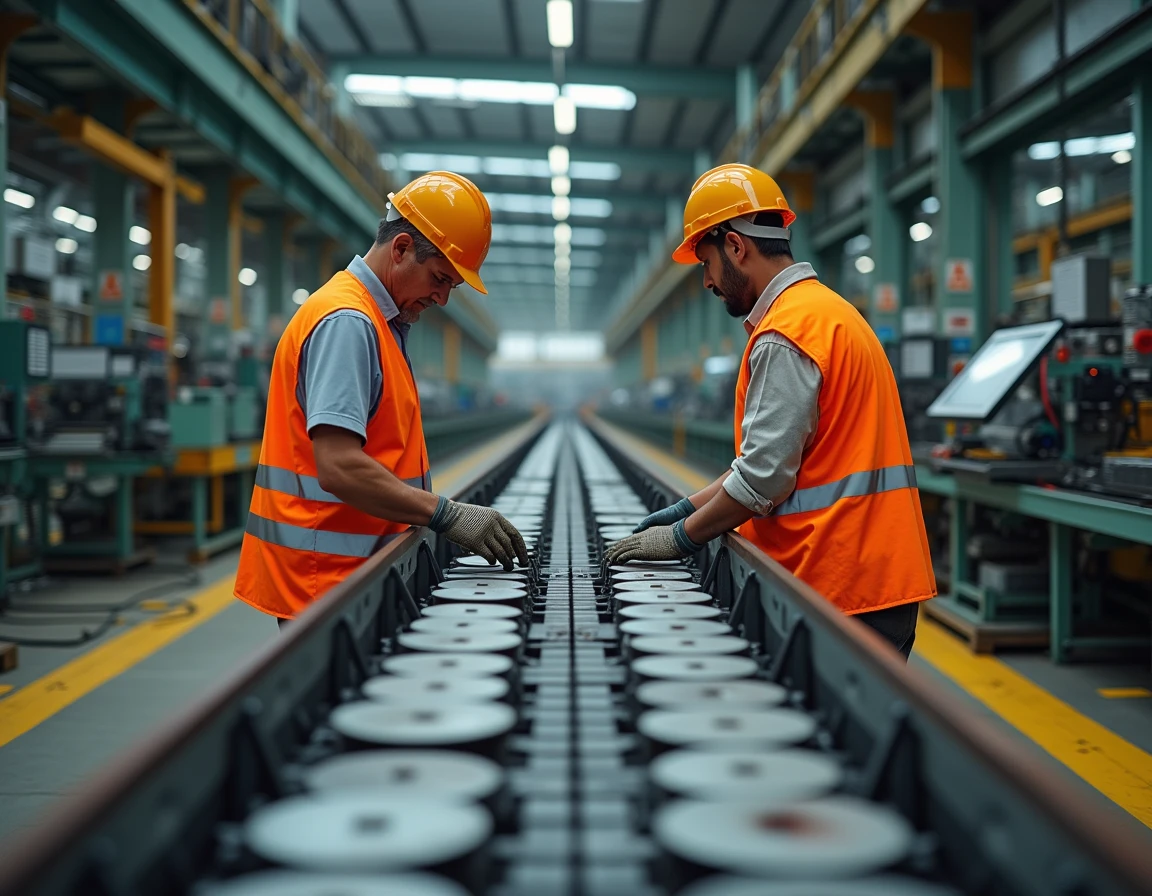
Interface opérateur-machine : le point où la précision se joue vraiment
La précision ne dépend pas uniquement de l’habileté manuelle. Elle se construit à l’interface entre l’opérateur et son équipement. Un outil mal positionné, un système de bridage qui demande un effort excessif, un retour d’information absent sur la machine : chacun de ces éléments dégrade le geste sans que la compétence de l’opérateur soit en cause.
Les lignes où l’ergonomie du poste a été conçue en fonction du geste requis (et non l’inverse) affichent des cadences nettes plus stables. La conception de l’interface, le choix des outillages et la qualité du retour sensoriel (visuel, sonore, tactile) déterminent la part de variabilité que l’opérateur peut réellement maîtriser.
Quand cette variabilité résiduelle est trop grande, l’automatisation du geste critique (par un actionneur, un guide mécanique ou un système d’assistance) peut stabiliser la cadence sans remplacer l’opérateur sur l’ensemble du poste.
La réponse à la question initiale tient en une nuance. La précision des gestes change la cadence d’une usine, mais pas la cadence brute : elle change la cadence utile, celle des pièces conformes livrées au client. Une usine qui mesure uniquement la vitesse de sa ligne sans regarder le taux de conformité au premier passage passe à côté du seul indicateur qui relie directement le geste à la performance économique.